
INFOLINIA +48 58 66 00 966
+48 58 66 00 966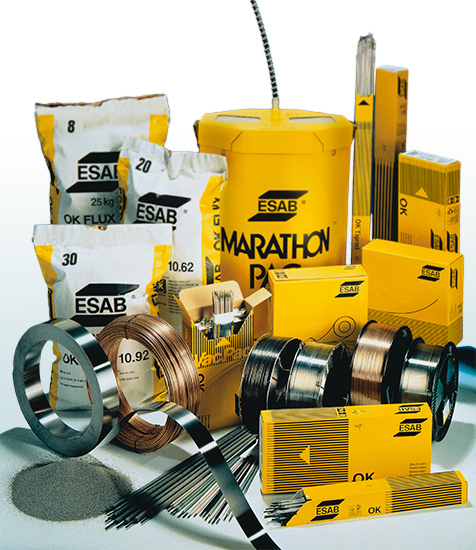
Miedziowany drut elektrodowy z dodatkiem manganu i krzemu, przeznaczony do spawania metodą MIG/MAG (GMAW) stali niestopowych, takich jak ogólne stale konstrukcyjne o minimalnej wytrzymałości na rozciąganie nie większej niż 510 MPa oraz do spawania drobnoziarnistych stali węglowo-manganowych o minimalnej granicy plastyczności 360 MPa. Podczas spawania drutem elektrodowym OK Autrod 12.56 jako gaz osłonowy może być stosowana mieszanka Ar/20CO2 lub czyste CO2. Podane tu własności mechaniczne są uzyskiwane przy użyciu mieszanki Ar/20CO2.
| A | 30-100 A |
| Prędkość podawania drutu | 5.5-13 m/min |
| V | 15-20 V |
| Średnica | 0.6 mm |
| A | 60-200 A |
| Prędkość podawania drutu | 3.2-13 m/min |
| V | 18-24 V |
| Średnica | 0.8 mm |
| EN ISO 14341-A |
| G 42 3 M G3Si1 |
| EN ISO 14341-A |
| G38 2 C G3Si1 |
| Granica plastyczności w stanie surowym po spawaniu | 440 MPa |
| Typ prądu CA/CD/CC (+)(-) | DC+ |
| Wydłużenie względne w stanie surowym po spawaniu | 26 % |
| Wytrzymałość na rozciąganie w stanie surowym po spawaniu | 530 MPa |
| Temperatura próby w stanie surowym po spawaniu | +20 °C |
| Wynik w stanie surowym po spawaniu | 130 J |
| Temperatura próby w stanie surowym po spawaniu | -20 °C |
| Wynik w stanie surowym po spawaniu | 90 J |


